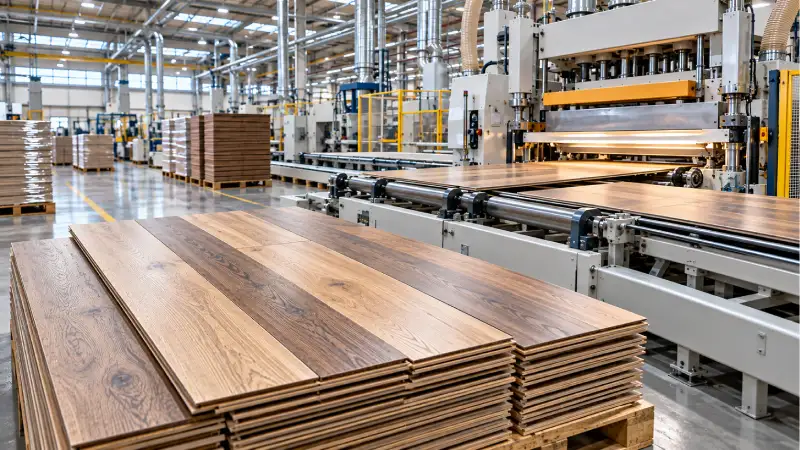
پارکت لمینت محصولی مهندسیشده و چندلایه است؛ بنابراین برخلاف پارکت تمامچوب، از برش مستقیم قطعات چوب طبیعی ساخته نمیشود. در فرایند تولید پارکت لمینت، مغزی HDF، کاغذ دکوراتیو، لایه محافظ شفاف و لایه متعادلکننده با فشار و حرارت به صفحهای یکپارچه تبدیل میشوند. صفحه حاصل پس از خنککاری، تثبیت، برش و ماشینکاری لبهها به تایلهای آماده نصب میرسد.
کیفیت لمینت فقط به طرح سطح یا ضخامت تایل وابسته نیست. یکنواختی مغزی، کیفیت کاغذ و رزین، تنظیم پرس، دقت ابعادی، هندسه سیستم کلیک و کنترل مستمر خط تولید، همگی بر دوام و عملکرد محصول اثر میگذارند. به همین دلیل، دو لمینت با ظاهر و ضخامت مشابه ممکن است هنگام نصب یا در استفاده بلندمدت رفتار متفاوتی داشته باشند.
در این راهنما، مراحل تولید پارکت لمینت را از آمادهسازی مواد اولیه تا بستهبندی بررسی میکنیم. در هر مرحله نیز مشخص میشود کدام متغیرها میتوانند محصولی دقیق و قابل اتکا را از نمونهای با کنترل تولید ضعیفتر متمایز کنند.
برای درک فرایند ساخت پارکت لمینت، ابتدا باید ساختار آن را شناخت. یک تایل متداول از چهار بخش اصلی تشکیل میشود که هرکدام وظیفه مشخصی دارند.
اورلی لایهای شفاف در بالاترین قسمت تایل است. این لایه اجازه میدهد طرح دکوراتیو دیده شود و همزمان از سطح در برابر سایش، لکه و تنشهای متعارف روزمره محافظت میکند. اورلی از کاغذ مخصوص آغشته به رزین ساخته میشود و ممکن است برای افزایش مقاومت سایشی، حاوی ذرات معدنی مناسب مانند اکسید آلومینیوم باشد.
کیفیت اورلی را نمیتوان فقط از روی زبری یا ضخامت ظاهری سطح تشخیص داد. مقدار و توزیع مواد، سازگاری رزین با چرخه پرس و اتصال یکنواخت آن به لایه زیرین اهمیت بیشتری دارد. نقص این بخش ممکن است به ناهمگونی بافت، تفاوت شفافیت یا افت مقاومت سطح بینجامد.
طرح چوب، سنگ یا نقشهای دیگر روی کاغذ دکور چاپ میشود. این کاغذ پس از آغشتهشدن به رزین، زیر اورلی قرار میگیرد. وضوح چاپ، ثبات رنگ، کنترل تکرار نقش و رفتار کاغذ هنگام پرس، ظاهر نهایی محصول را شکل میدهند.
در مدلهایی که برجستگی سطح با رگههای چاپی هماهنگ است، موقعیت کاغذ و صفحه بافتدار پرس باید با دقت بیشتری تنظیم شود. در صورت جابهجایی، برجستگیها با نقش چوب تطبیق نخواهند داشت؛ حتی اگر کیفیت چاپ بهتنهایی مطلوب باشد.
بخش عمده ضخامت و استحکام تایل را تخته فیبر با چگالی بالا یا HDF تشکیل میدهد. این مغزی باید ضخامت کنترلشده، سطح هموار، ساختار نسبتاً یکنواخت و قابلیت ماشینکاری دقیق داشته باشد. زبانه و شیار قفلشونده روی لبه همین تخته ایجاد میشوند؛ در نتیجه، ضعف یا ناهمگونی HDF میتواند به لبپریدگی، شکنندگی لبه یا اتصال نامطمئن کلیک منجر شود.
HDF و MDF هر دو تخته فیبری چوبپایهاند، اما خواص فیزیکی و کاربرد یکسانی ندارند. در راهنمای تفاوت MDF و HDF میتوانید ساختار و کاربرد این دو محصول را دقیقتر مقایسه کنید.
در پشت HDF، کاغذ آغشته به رزینی قرار میگیرد که به متعادلشدن تنشهای دو طرف صفحه کمک میکند. این بخش با فوم یا زیرلایه نصب تفاوت دارد: لایه بالانس در کارخانه به خود تایل متصل میشود، اما فوم هنگام اجرا میان کف و لمینت قرار میگیرد.
لایه پشتی بهتنهایی HDF را ضد آب نمیکند. وظیفه اصلی آن کمک به تعادل ساختاری صفحه و محافظت از سطح پشت است. عملکرد محصول در برابر رطوبت به ویژگیهای مغزی، کیفیت لبهها، طراحی تایل و شرایط نصب وابسته خواهد بود.
|
لایه |
وظیفه اصلی |
پیامد نقص احتمالی |
|
اورلی |
محافظت از طرح و سطح |
سایش زودهنگام یا ظاهر ناهمگون |
|
کاغذ دکور |
ایجاد رنگ و نقش محصول |
اختلاف رنگ، چاپ ضعیف یا ناهماهنگی طرح |
|
HDF |
تأمین استحکام و بستر سیستم کلیک |
لبه ضعیف، اتصال نامناسب یا ناپایداری ابعادی |
|
لایه بالانس |
کمک به تعادل تنشهای صفحه |
افزایش احتمال تاب یا تغییر شکل |
چیدمان تجهیزات و میزان یکپارچگی خطوط در کارخانهها متفاوت است، اما مسیر عمومی تولید پارکت لمینت را میتوان در مراحل زیر خلاصه کرد:
همه تولیدکنندگان لمینت، سازنده HDF نیستند. برخی کارخانهها خط یکپارچه تولید تخته فیبر و لمینت دارند و گروهی دیگر، HDF را بر اساس مشخصات موردنیاز از تأمینکننده دریافت میکنند. در حالت دوم، کنترل محموله ورودی برای حفظ ثبات محصول اهمیت بیشتری پیدا میکند.
در کارخانهای که تولید HDF بخشی از خط یکپارچه است، مواد چوبی مناسب ابتدا پاکسازی میشوند تا ناخالصیهایی مانند فلز، سنگریزه و مواد نامناسب وارد فرایند نشوند. سپس مواد به قطعات کوچکتر تبدیل شده و پس از آمادهسازی حرارتی و مکانیکی، به الیاف چوبی میرسند.
الیاف با مواد چسباننده و افزودنیهای متناسب با فرمول تخته ترکیب و تا میزان رطوبت موردنیاز خشک میشوند. کنترل این متغیر ضروری است؛ زیرا الیاف بیش از حد مرطوب، بیش از حد خشک یا ناهمگون، هنگام تشکیل تشک و پرس رفتار یکنواختی ندارند.
در مرحله فرمینگ، الیاف بهصورت تشکی پیوسته روی خط پخش میشوند. تشک پس از پیشفشردهسازی وارد پرس میشود تا تحت فشار و حرارت کنترلشده به تختهای متراکم تبدیل شود. صفحات خروجی نیز بعد از خنککاری و تثبیت، سنباده میخورند تا سطح و ضخامت آنها برای روکشکاری مناسب باشد.
اگر HDF از بیرون کارخانه تأمین شده باشد، ضخامت، رطوبت، تختی، سلامت سطح و لبه و انطباق محموله با دستور تولید بررسی میشود. مناسببودن ضخامت اسمی بهتنهایی کافی نیست؛ تخته باید قابلیت پروفیلزنی مطلوب و ثبات ابعادی متناسب با محصول نهایی را نیز داشته باشد.
کاغذ دکور پس از چاپ با رزین مناسب، معمولاً از خانواده رزینهای مورد استفاده در سطوح ملامینه، آغشته میشود. مقدار رزین، میزان نفوذ آن در کاغذ و خشکشدن میانمرحلهای باید با سرعت خط و چرخه پرس هماهنگ باشد. کاغذ آمادهشده نباید هنگام جابهجایی چسبناک باشد یا بر اثر خشکشدن نامناسب، شکننده شود.
اورلی و کاغذ بالانس نیز بر اساس فرمول تولید آماده میشوند. چروک، پارگی، آلودگی، تغییر رطوبت یا نگهداری نامناسب این مواد ممکن است بعد از پرس به شکل لکه، حباب، اختلاف رنگ یا اتصال ناقص ظاهر شود. ازاینرو، نظافت محیط، شرایط انبارش و ترتیب مصرف محمولههای کاغذ بخشی از کنترل فرایند محسوب میشوند.
در چیدمان متداول، کاغذ بالانس زیر HDF و کاغذ دکور و اورلی روی آن قرار میگیرند. این مجموعه وارد پرس گرم میشود تا رزین تحت فشار و حرارت واکنش دهد و لایهها به مغزی متصل شوند. دما، فشار و زمان پرس به نوع رزین، ضخامت صفحه، ساختار لایهها و طراحی سطح بستگی دارند؛ بنابراین نمیتوان یک تنظیم ثابت را برای تمام محصولات و خطوط مناسب دانست.
صفحه پرس فقط فشار را منتقل نمیکند، بلکه میتواند بافت نهایی سطح را نیز بسازد. با انتخاب صفحه مناسب، سطوح صاف، مات، برجسته یا دارای بافت چوب ایجاد میشوند. در محصولاتی با برجستگی هماهنگ با طرح، تنظیم دقیق محل نقش چاپی نسبت به بافت صفحه پرس ضروری است.
بسیاری از لمینتهای رایج با روش پرس مستقیم یا DPL تولید میشوند؛ یعنی کاغذهای آمادهشده همراه با HDF در یک چرخه پرس به یکدیگر متصل میشوند. در ساختارهای دیگر ممکن است لایه سطحی ابتدا جداگانه تولید و سپس به مغزی افزوده شود. این تفاوت فرایندی بهتنهایی برتری یک محصول را ثابت نمیکند و ارزیابی نهایی باید بر پایه مشخصات فنی و نتایج آزمون انجام شود.
چرخه نامناسب پرس ممکن است اتصال ناقص لایهها، تغییر رنگ، برقافتادگی نامتوازن، چسبیدن مواد به صفحه پرس یا تنش داخلی ایجاد کند. ظاهر مطلوب صفحه بلافاصله پس از خروج از دستگاه نیز برای تأیید کیفیت کافی نیست؛ بعضی ایرادها در زمان تثبیت، برش یا آزمون آشکار میشوند.
صفحه خروجی پرس هنوز گرم است و تنشهای فرایندی را در خود دارد. انتقال شتابزده آن به بخش برش میتواند دقت ابعاد و کیفیت ماشینکاری را کاهش دهد. صفحات برای مدت تعریفشده در شرایط کنترلشده نگهداری میشوند تا دما و رطوبت آنها متعادلتر شود.
نحوه چیدمان روی پالت، گردش هوا و جلوگیری از اعمال فشار نامتقارن در این مرحله اهمیت دارد. تثبیت اصولی، نوسان مراحل بعدی را کاهش میدهد؛ بااینحال نمیتواند ضعف بنیادی HDF یا عدم تعادل لایهها را جبران کند.
صفحات بزرگ روکششده ابتدا به نوار و سپس به تایلهایی با طول و عرض تعیینشده تقسیم میشوند. محل برش باید هم با ابعاد محصول و هم با الگوی دکور هماهنگ باشد. تیغه کند، سرعت نامناسب یا تنظیم نادرست دستگاه میتواند لبپریدگی، سوختگی لبه، انحراف از گونیا یا اختلاف عرض ایجاد کند.
تلرانس ابعادی در این بخش اهمیت زیادی دارد. اختلافی که در یک تایل ناچیز به نظر میرسد، پس از کنار هم قرارگرفتن چند ردیف میتواند نظم درزها را بر هم بزند یا نصب را دشوار کند. ضخامت نیز باید در محدوده کنترلشده باقی بماند، اما عدد بزرگتر الزاماً نشانه کیفیت بالاتر نیست. راهنمای انتخاب ضخامت پارکت لمینت کاربرد این مشخصه را در تصمیم خرید توضیح میدهد.
پس از برش، لبههای طولی و عرضی تایل با دستگاههای پروفیلزن دقیق ماشینکاری میشوند تا زبانه و شیار قفلشونده شکل بگیرد. در برخی خطوط، تجهیزات خودکار یا کنترلشونده با CNC برای اجرای این مرحله به کار میروند. کیفیت خروجی به طراحی پروفیل، موقعیت قطعه، سلامت ابزار برش، سرعت پیشروی و قابلیت ماشینکاری HDF وابسته است.
کلیک باید هنگام نصب بهدرستی درگیر شود و پس از اتصال، درزی منظم و همسطحی قابل قبول بسازد. پروفیل بیش از حد سفت، نصب را دشوار میکند و ممکن است به لبه فشار بیاورد؛ اتصال لق نیز احتمال بازشدن درز را افزایش میدهد. برای آشنایی بیشتر با نحوه عملکرد این اتصال، مطلب کلیک پارکت چیست؟ را بخوانید.
استفاده از دستگاه پیشرفته بهتنهایی کیفیت را تضمین نمیکند. ابزار فرسوده، طراحی نامناسب پروفیل یا مغزی ضعیف میتواند خروجی یک دستگاه دقیق را نیز معیوب کند. به همین دلیل، نمونههای تولیدی باید در فواصل مشخص با گیج، ابزار اندازهگیری و آزمون اتصال بررسی شوند.
بعضی مدلها لبه صاف دارند و در برخی دیگر، پخ یا شیار ظریفی پیرامون تایل ایجاد میشود تا مرز قطعات پس از نصب مشخصتر باشد. وجود شیار V شکل یک ویژگی طراحی است و بهتنهایی کیفیت بالاتر یا پایینتر محصول را اثبات نمیکند.
ممکن است بر اساس طراحی محصول، عملیات تکمیلی دیگری نیز روی لبهها انجام شود. هر ادعا درباره مقاومت در برابر رطوبت باید با توجه به مشخصات همان مدل، شرایط آزمون و الزامات نصب بررسی شود. HDF مادهای چوبپایه است؛ بنابراین عبارتهایی مانند «ضد آب» را نباید بدون توجه به دامنه فنی ادعا، به معنای مصونیت کامل در برابر آب دانست. مقاله انتخاب پارکت برای مناطق مرطوب این محدودیتها را دقیقتر بررسی میکند.
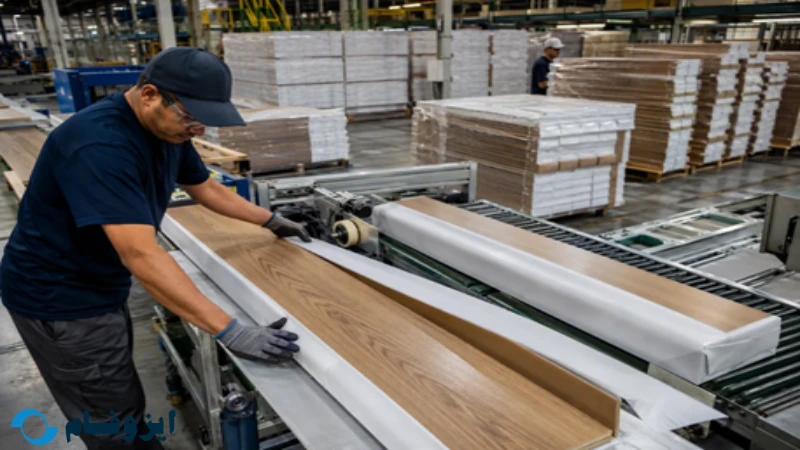
در پایان، تایلهای تأییدشده با تعداد مشخص داخل بسته قرار میگیرند. بستهبندی باید از سطح، گوشهها و سیستم کلیک در برابر آسیب حمل محافظت کند. نام مدل، کد طرح، بچ تولید، تعداد یا مساحت پوشش و اطلاعات شناسایی نیز باید با محتوای بسته مطابقت داشته باشند.
|
تجهیزات |
کاربرد |
نقطه حساس فرایند |
|
خط آغشتهسازی |
اعمال رزین و خشککردن کاغذها |
مقدار رزین، یکنواختی و وضعیت خشکشدن |
|
سیستم چیدمان |
قرارگیری لایهها در دو طرف HDF |
تمیزی، همراستایی و جلوگیری از چروک |
|
پرس گرم |
اتصال لایهها و ایجاد بافت سطح |
فشار، دما، زمان و سلامت صفحه پرس |
|
خط انتقال و خنککاری |
جابهجایی و آمادهسازی صفحات |
جلوگیری از آسیب سطح و چیدمان نامناسب |
|
اره تقسیمکننده |
برش صفحه مادر به نوار و تایل |
ابعاد، گونیا و کیفیت لبه |
|
دستگاه پروفیلزن |
ساخت زبانه و شیار کلیک |
هندسه پروفیل، سلامت ابزار و سرعت خط |
|
تجهیزات اندازهگیری و آزمون |
ارزیابی فرایند و محصول |
کالیبراسیون، نمونهبرداری و ثبت نتایج |
|
خط بستهبندی |
محافظت و شناسایی محصول |
تطابق برچسب و سلامت لبهها |
خودکاربودن دستگاههای تولید پارکت لمینت میتواند نوسان عملیات دستی را کاهش دهد، اما کیفیت نهایی همچنان به نگهداری تجهیزات، کالیبراسیون و تعویض بهموقع ابزار وابسته است. ثبات محصول زمانی حفظ میشود که عملکرد دستگاهها، مواد اولیه و تنظیمات خط تولید بهصورت هماهنگ کنترل شوند.
کنترل مؤثر نباید به بازبینی چند بسته در انتهای خط محدود شود. مواد ورودی، تنظیمات فرایند و محصول خروجی در نقاط مختلف بررسی میشوند تا عیب پیش از گسترش به یک محموله بزرگ شناسایی شود.
نوع آزمونها به استاندارد هدف، رده کاربری و ویژگیهای اعلامشده محصول بستگی دارد. مقاومت سایشی سطح، مقاومت در برابر ضربه و لکه، پایداری ابعادی، کیفیت اتصال لبهها و رفتار محصول در آزمونهای مرتبط با رطوبت از جمله ارزیابیهایی هستند که ممکن است در برنامه کنترل قرار گیرند.
هیچ آزمون منفردی تصویر کاملی از کیفیت ارائه نمیدهد. برای مثال، مقاومت سایشی مناسب نمیتواند ضعف کلیک، تاب صفحه یا نوسان ابعادی را جبران کند. عملکرد نهایی حاصل هماهنگی سطح، مغزی، ابعاد و اتصال است.
بررسی نوع عیب میتواند سرنخی از منشأ آن به دست دهد، هرچند تشخیص قطعی به بررسی خط و سوابق تولید نیاز دارد. لکه یا ذره زیر سطح ممکن است به آلودگی هنگام چیدمان مربوط باشد. اختلاف در برق یا بافت میتواند از وضعیت صفحه پرس، توزیع رزین یا چرخه نامتوازن پرس ناشی شود. لبپریدگی منظم در امتداد لبهها نیز ممکن است با ابزار برش، تنظیم پروفیلزن یا قابلیت ماشینکاری HDF ارتباط داشته باشد.
اگر تایلها پیش از نصب تخت باشند اما پس از بازشدن بسته یا قرارگیری در محیط تغییر شکل دهند، باید شرایط انبارش، تعادل رطوبتی، سلامت بسته و نحوه آمادهسازی محصول برای نصب نیز بررسی شود. هر ایراد مشاهدهشده در محل پروژه الزاماً از یک مرحله کارخانه ناشی نمیشود؛ حمل نامناسب، زیرسازی معیوب و اجرای غیراصولی نیز میتوانند ظاهر مشابهی ایجاد کنند.
|
معیار |
محصول با کنترل تولید مناسب |
محصول با کنترل نامشخص یا ضعیف |
|
مغزی HDF |
ساختار یکنواخت و مناسب پروفیلزنی |
احتمال ناهمگونی، شکنندگی یا ضعف لبه |
|
سطح |
چاپ، رنگ و بافت هماهنگ و بدون نقص محسوس |
احتمال آلودگی، تفاوت رنگ یا چاپ ناپایدار |
|
ابعاد |
طول، عرض، ضخامت و گونیا در محدوده کنترلشده |
نوسان بیشتر و احتمال بینظمی درزها |
|
سیستم کلیک |
درگیری منظم و تکرارپذیر بدون آسیب لبه |
اتصال لق، بیش از حد سفت یا مستعد لبپریدگی |
|
ثبات بچ تولید |
امکان شناسایی و کنترل تفاوت محمولهها |
اطلاعات ناقص و نوسان بیشتر میان بستهها |
|
مستندات |
مشخصات فنی روشن و مرتبط با مدل |
ادعاهای کلی بدون دامنه مشخص |
|
بستهبندی |
محافظت مناسب و برچسبگذاری هماهنگ |
آسیبپذیری گوشهها یا اطلاعات ناقص |
ضخامت زیاد، تیرگی مغزی یا زبری سطح، هیچکدام بهتنهایی معیار قطعی کیفیت نیستند. سیستم کلیک دقیق نیز روی زیرسازی ناهموار یا با نصب نادرست عملکرد مطلوبی نخواهد داشت. کیفیت حاصل از کارخانه باید با حمل، انبارش و اجرای اصولی تکمیل شود.
دوام واقعی کفپوش علاوه بر کیفیت ساخت، به میزان تردد، رسیدگی سریع به آب ریختهشده، روش نظافت، وضعیت زیرسازی و نحوه نصب وابسته است. این عوامل میتوانند بر طول عمر پارکت و لمینت اثر بگذارند.
استانداردهای فنی، روش مشترکی برای تعریف ویژگیها، طبقهبندی و آزمون کفپوش فراهم میکنند. EN 13329 از مراجع شناختهشده مرتبط با کفپوش لمینت است و طبقهبندی کاربری کفپوشها نیز میتواند بر اساس استانداردهایی مانند EN ISO 10874 بیان شود. بااینحال، درج واژه «استاندارد» روی بسته بهتنهایی اطلاعات کافی در اختیار خریدار نمیگذارد.
هنگام بررسی مستندات باید شماره و دامنه استاندارد، مدل یا خانواده محصول تحت پوشش، مرجع آزمون و ارتباط مدرک با مشخصات اعلامشده روشن باشد. گواهی سیستم مدیریت کارخانه نیز الزاماً به معنای تأیید تمام ویژگیهای فنی یک مدل مشخص نیست.
رده کاربری و نتیجه آزمون سایش نیز دو مفهوم یکسان نیستند. یک شاخص بهتنهایی نمیتواند تمام رفتار کفپوش را نشان دهد؛ زیرا کیفیت کلیک، پایداری ابعادی، مقاومت سطح و تناسب محصول با فضای نصب، همگی در عملکرد نهایی نقش دارند.
اگر میان ساختارهای مختلف کفپوش مردد هستید، راهنمای انواع پارکت منزل تفاوت پارکت چوبی، مهندسی و لمینت را توضیح میدهد. هنگام بررسی مدلهای پارکت لمینت ایزوفام نیز بهتر است مشخصات فنی، نوع کاربری، شرایط محیط و الزامات نصب را در کنار طرح و رنگ بسنجید.
مراحل تولید پارکت لمینت زنجیرهای پیوسته از آمادهسازی HDF، چاپ و آغشتهسازی کاغذها، پرس گرم، تثبیت، برش و ماشینکاری کلیک است. نقص در هر حلقه میتواند بر ظاهر، دقت نصب یا دوام کفپوش اثر بگذارد؛ حتی اگر سایر مراحل بهدرستی انجام شده باشند.
برای ارزیابی محصول نهایی، ظاهر و ضخامت کافی نیست. یکنواختی مغزی، سلامت سطح، دقت ابعاد، عملکرد کلیک، قابلیت ردیابی بچ و شفافیت مشخصات فنی، معیارهای قابل اتکاتری برای مقایسه پارکت لمینت هستند.